L'importance de l'emboutissage dans la fabrication de tôles : un guide complet pour les acheteurs B2B
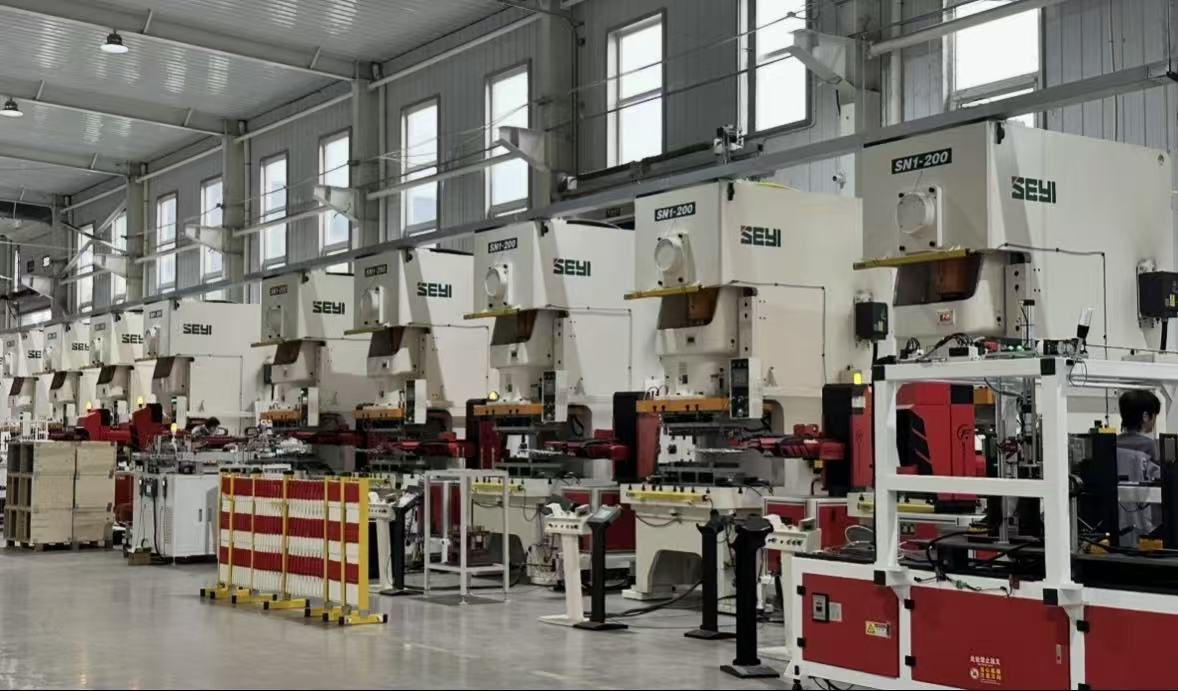
Le marché mondial des pièces embouties : ampleur, structure et moteurs de croissance
La taille du marché de l’emboutissage reflète directement son rôle fondamental dans l’industrie manufacturière. En 2025, l’industrie mondiale des pièces embouties a atteint environ 385 milliards USD, en croissance de 4,2 % sur un an. Selon Research and Markets, le marché mondial de l’emboutissage des métaux était évalué à environ 223,2 milliards USD en 2025 et devrait atteindre 258,9 milliards USD d’ici 2030, soit un TCAC d’environ 3,8 %. Malgré des différences de périmètre statistique, les deux sources indiquent la même tendance : l’emboutissage est un marché mature qui continue de se développer.
Le secteur automobile est le plus grand utilisateur final de pièces embouties, représentant environ 62 % de la demande, tandis que l'électroménager et l'électronique combinés représentent environ 21 %. Chaque véhicule de tourisme utilise en moyenne environ 178 pièces embouties, tandis que les véhicules utilitaires en utilisent environ 132. Notamment, les véhicules à énergie nouvelle utilisent environ 23 % de pièces embouties de plus par unité que les véhicules à combustion interne conventionnels, l'augmentation provenant principalement des boîtiers de batterie, des barres omnibus et des composants du système d'entraînement électrique. Cela signifie qu'à mesure que l'électrification mondiale s'accélère, la structure de la demande de pièces embouties subit un changement qualitatif.
En termes de dynamique régionale, l'Asie-Pacifique représentait 57,3 % de la production mondiale de pièces embouties en 2025. La Chine, avec une taille de marché dépassant 120 milliards de dollars américains, détient environ 31,2 % de la part mondiale, avec un taux de croissance annuel de 5,8 % — nettement supérieur à celui de l'Amérique du Nord et de l'Europe. Le marché européen, sous l'impulsion des réglementations sur les émissions de carbone, a vu la proportion de pièces embouties en alliage d'aluminium et en acier à haute résistance passer de 34 % en 2020 à 51 % en 2025. Pour les acheteurs, comprendre ces différences régionales aide à élaborer des stratégies de chaîne d'approvisionnement plus résilientes.
Le noyau technique de l'emboutissage : équilibrer efficacité et précision
La raison pour laquelle l'emboutissage est devenu le procédé privilégié pour la fabrication de tôlerie en grande série réside dans ses caractéristiques technico-économiques uniques.
Efficacité volumique pilotée par l'outillage
L'outil central de l'estampage est le jeu de matrices, composé d'éléments clés tels que le poinçon, la matrice, la plaque éjectrice et les colonnes de guidage. Une fois la matrice installée et réglée, la presse d'estampage peut fonctionner à grande vitesse avec une intervention manuelle minimale, produisant une ou plusieurs pièces par course. Cette structure de coûts, caractérisée par un « investissement initial élevé et un coût marginal extrêmement faible », signifie que dès que le volume dépasse un certain seuil, le coût unitaire de l'estampage est bien inférieur à celui de procédés unitaires tels que la découpe laser ou le pliage.
Prenons l'exemple de l'estampage progressif : la bande de métal passe séquentiellement à travers plusieurs postes dans la matrice — poinçonnage, ébarbage, pliage, formage — pour produire une pièce complète sans transfert manuel tout au long du processus. Pour les pièces en tôle dont la demande annuelle varie de dizaines de milliers à des millions d'unités, l'estampage progressif est pratiquement le seul choix.
Précision, constance et utilisation des matériaux
L'estampage de précision moderne permet un contrôle serré des tolérances, répondant aux exigences dimensionnelles strictes, des connecteurs électroniques miniatures aux composants structurels de taille moyenne. Le choix de l'acier de matrice — comme l'acier à outils D2 à haute résistance à l'usure ou l'acier A2 à ténacité équilibrée — affecte directement la durée de vie de la matrice et la stabilité de la qualité des pièces.
L'utilisation des matériaux est un autre avantage caché de l'estampage. Grâce à une conception de disposition appropriée, la bobine peut être maximisée, avec des taux de rebut nettement inférieurs à ceux des procédés de découpe pièce par pièce. Pour les matériaux coûteux tels que le cuivre et l'aluminium, cet avantage se traduit directement par des économies de coûts.
Aperçu des principales méthodes d'estampage
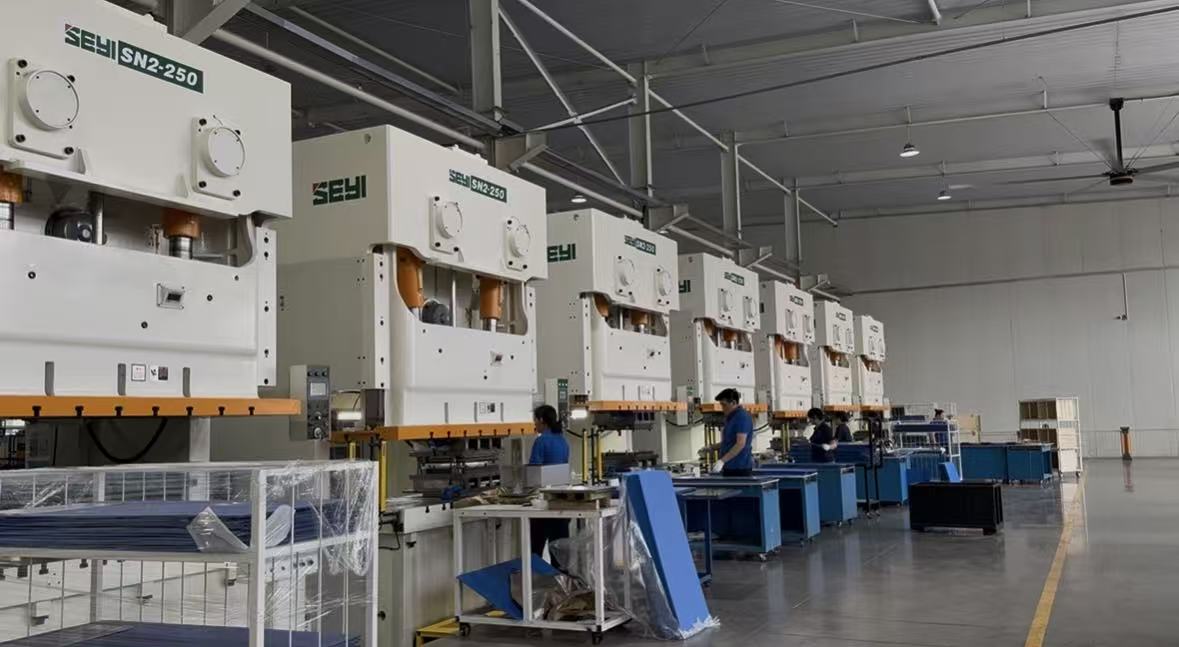
Selon la complexité des pièces et les exigences de volume, différentes méthodes d'estampage sont disponibles.L'estampage à matrice progressive convient aux pièces multi-opérations de grand volume avec une alimentation continue en bobine pour une efficacité maximale.Matrices composées réaliser plusieurs opérations complètes à un seul poste, adapté aux volumes moyens et aux exigences de précision plus élevées. Matrices de transfert utiliser des bras mécaniques pour déplacer les pièces entre les postes, applicable aux pièces plus grandes nécessitant un formage en plusieurs étapes. Le choix du matériau de la matrice est tout aussi crucial : l’acier à outils D2, avec son excellente résistance à l’usure, est la norme industrielle pour les matrices à grand volume, tandis que l’acier A2 offre un équilibre entre ténacité et résistance à l’usure.
Principes de conception pour la fabricabilité
Pour les acheteurs B2B, le coût et la qualité des pièces estampées sont largement déterminés dès l’étape du dessin. Comprendre les principes de base de la conception pour la fabricabilité (DFM) aide à éviter les risques potentiels avant de demander des devis.
Rayon de pliage est le point de contrôle DFM le plus courant. Si le rayon de pliage intérieur est inférieur à 1 fois l’épaisseur du matériau, la fissuration de la surface extérieure est très probable ; un rayon excessivement grand peut entraîner des difficultés de contrôle du retour élastique. Distance trou-bordest tout aussi critique : des trous trop proches de la ligne de pliage peuvent se déformer après formage, tandis que ceux trop proches du bord extérieur peuvent déformer la bande lors du découpage. Une recommandation générale est une distance minimale trou-bord de 1 à 2 fois l'épaisseur du matériau.
Les dégagements de pliagesont particulièrement nécessaires lorsqu'une ligne de pliage se termine près d'un bord, empêchant le déchirement ou l'empilement du matériau au niveau du coin. De plus, les acheteurs doivent éviter de spécifier des tolérances excessivement serrées sur les surfaces non fonctionnelles — les tolérances sur les pièces embouties doivent être directement liées à la fonction d'assemblage, car les resserrer uniformément ne fait qu'augmenter les coûts de matrice et les frais d'inspection.
Tendances de l'industrie : fabrication intelligente et durable
L’industrie de l’emboutissage connaît une montée en efficacité portée par l’automatisation et la digitalisation. Le thème d’EuroBLECH 2026, « Smart and Sustainable Production for a Stronger Future », saisit précisément cette orientation. La surveillance des processus pilotée par l’IA, la simulation par jumeau numérique et l’intégration robotique passent des phases expérimentales au déploiement effectif sur les lignes de production. Les entreprises leaders ont réduit la durée moyenne des cycles de livraison à 12 jours et porté les taux de rendement au-delà de 97,5 % grâce à des systèmes d’ordonnancement intelligents.
Les changements sur le plan matériel sont tout aussi profonds. Les demandes de brevet pour des procédés tels que l'emboutissage à chaud de l'acier à haute résistance et l'emboutissage à froid des alliages d'aluminium augmentent de 14 % par an, et les brevets pour les procédés hybrides de moulage intégré et d'emboutissage pour les véhicules à énergie nouvelle ont dépassé les 2 200. Ces évolutions technologiques signifient que les pièces embouties peuvent supporter des exigences de résistance plus élevées avec un poids plus léger, répondant directement aux besoins urgents d'allègement des secteurs automobile et aérospatial.
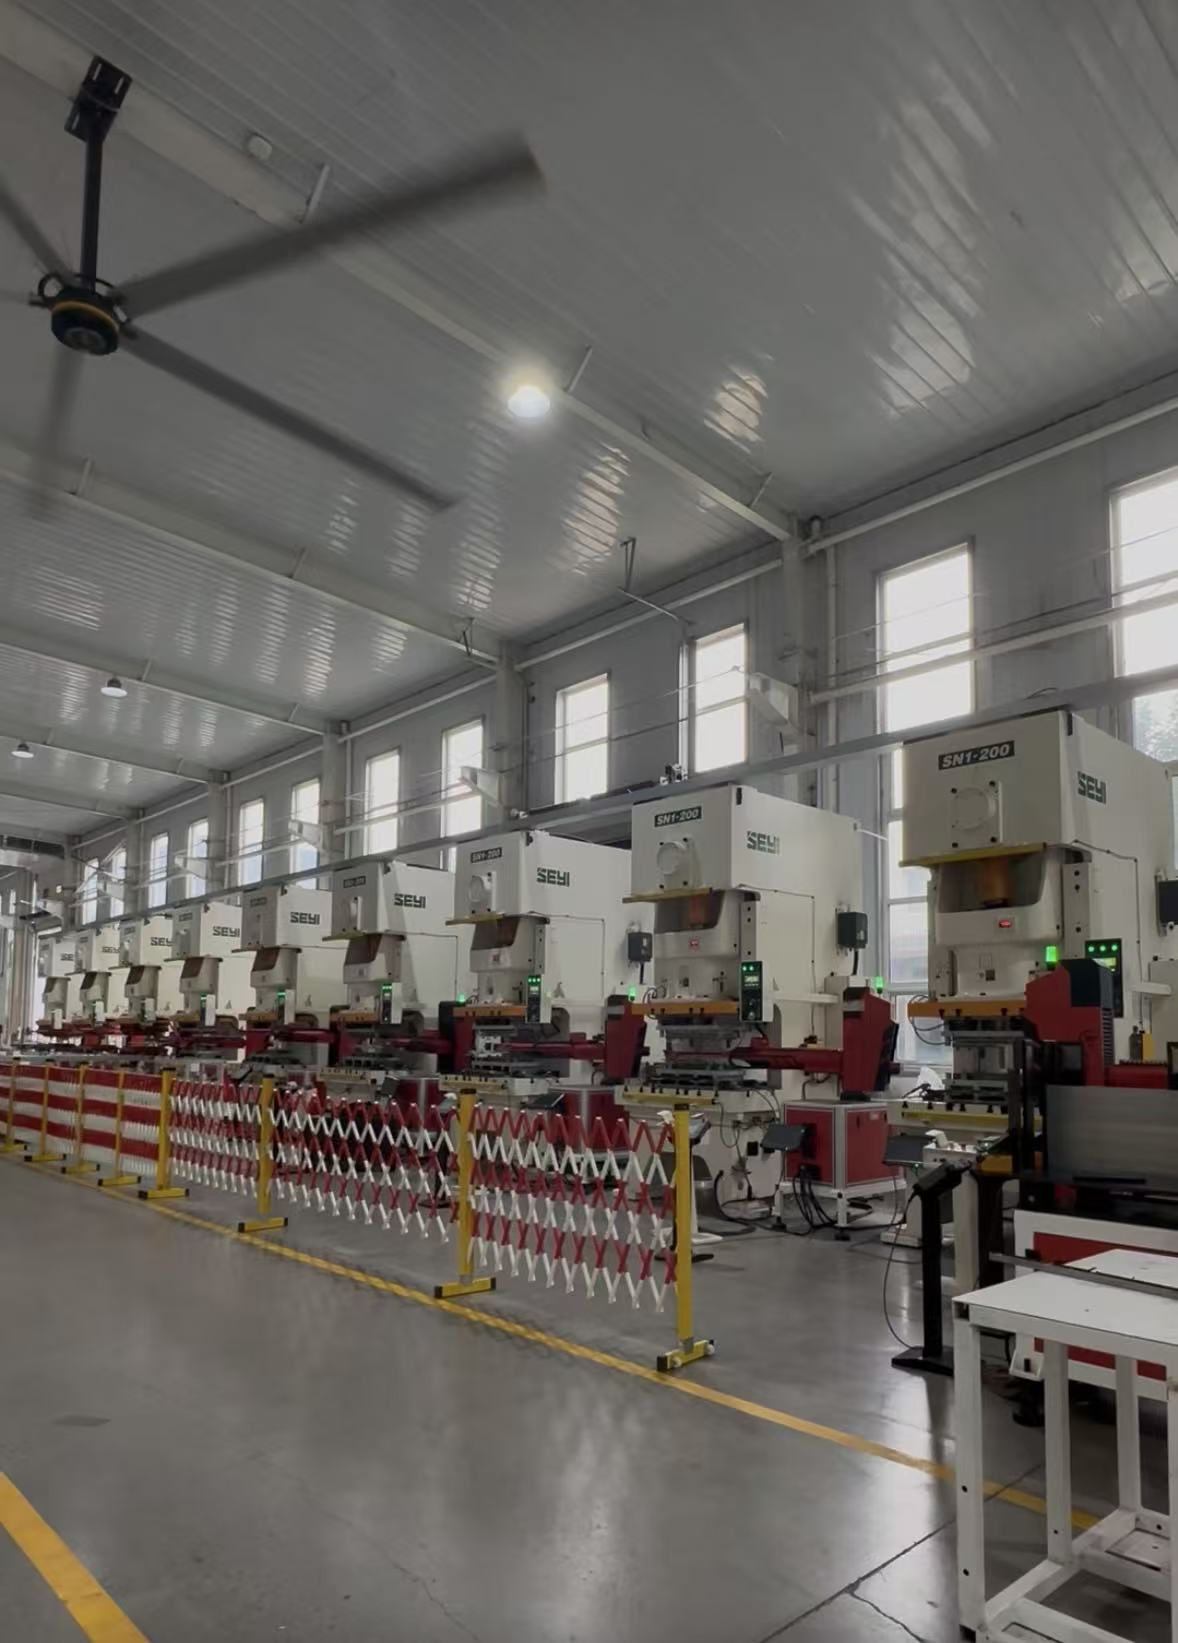
La prolifération des presses à servocommande et des systèmes de chargement/déchargement automatisés étend encore la viabilité économique de l'emboutissage vers les scénarios de petites et moyennes séries. Pour les acheteurs ayant des volumes de commandes limités mais des exigences de cohérence élevées, cela signifie que davantage de fournisseurs possèdent désormais des capacités de service économiquement viables.
Questions fréquemment posées par les acheteurs
Q : L'investissement initial dans les matrices d'emboutissage en vaut-il la peine ?
Cela dépend du volume de la demande totale et du cycle de vie de la pièce. Les coûts d'outillage doivent être amortis dans le prix unitaire. En prenant l'exemple des matrices progressives, si la demande annuelle atteint des dizaines de milliers d'unités ou plus, le coût unitaire de l'emboutissage est généralement nettement inférieur à celui d'un traitement pièce par pièce ; cependant, si la demande totale n'est que de quelques centaines d'unités, l'investissement dans la matrice est difficile à récupérer. Il est conseillé aux acheteurs de fournir des prévisions précises d'utilisation annuelle et de cycle de vie du produit afin que les fournisseurs puissent effectuer une analyse comparative des coûts.
Q : Quelle est la quantité minimale de commande typique pour les pièces embouties ?
Cela varie selon le fournisseur et le processus. Certains fournisseurs chinois acceptent le prototypage d'une seule pièce, tandis que les quantités minimales de commande pour la production en série sont généralement d'environ 1 000 unités, bien que les détails dépendent des spécifications des matériaux et de la complexité de la matrice. Pour les matériaux standard et les formes simples, le seuil minimum peut être encore réduit.
Q : Quels sont les principaux inconvénients de l’emboutissage par rapport à la découpe laser et au pliage ?
Les principaux inconvénients résident dans le délai de livraison des matrices et les coûts de modification de conception. Les matrices d’emboutissage nécessitent généralement plusieurs semaines entre la conception et l’essai, et une fois la conception de la pièce finalisée, les modifications ultérieures peuvent impliquer une reprise ou une reconstruction de la matrice. Par conséquent, l’emboutissage convient mieux à la production en grande série après gel de la conception, plutôt qu’à la phase de prototypage précoce avec des itérations fréquentes.
Q : Comment puis-je évaluer la capacité d’un fournisseur d’emboutissage en matière de matrices ?
L’essentiel est de savoir s’il possède des capacités internes de conception et de fabrication de matrices. Les fournisseurs qui dépendent de matrices externalisées sont généralement désavantagés en matière de contrôle des délais et de réactivité aux problèmes. Les acheteurs peuvent demander les registres de maintenance des matrices, les plages de tonnage des presses et les références de production pour des pièces similaires.
Conclusion
L’importance de l’emboutissage dans la fabrication de tôlerie découle essentiellement d’un échange déterministe : troquer un investissement initial en outillage contre une efficacité, une constance et des avantages de coût unitaire inégalés en production à grande échelle. Portée par de multiples forces, notamment l’allègement automobile, la miniaturisation électronique et l’intelligence manufacturière, les frontières de la technologie d’emboutissage ne cessent de s’élargir. Pour les acheteurs internationaux B2B, choisir un partenaire d’emboutissage disposant de capacités internes de conception d’outillage, d’un soutien d’ingénierie DFM et d’un historique de livraison vérifiable constitue la voie critique pour obtenir un avantage concurrentiel dans ce procédé mature.